Homogeneización de la leche: cómo afecta a la elaboración de queso y yogur
8 min de lectura
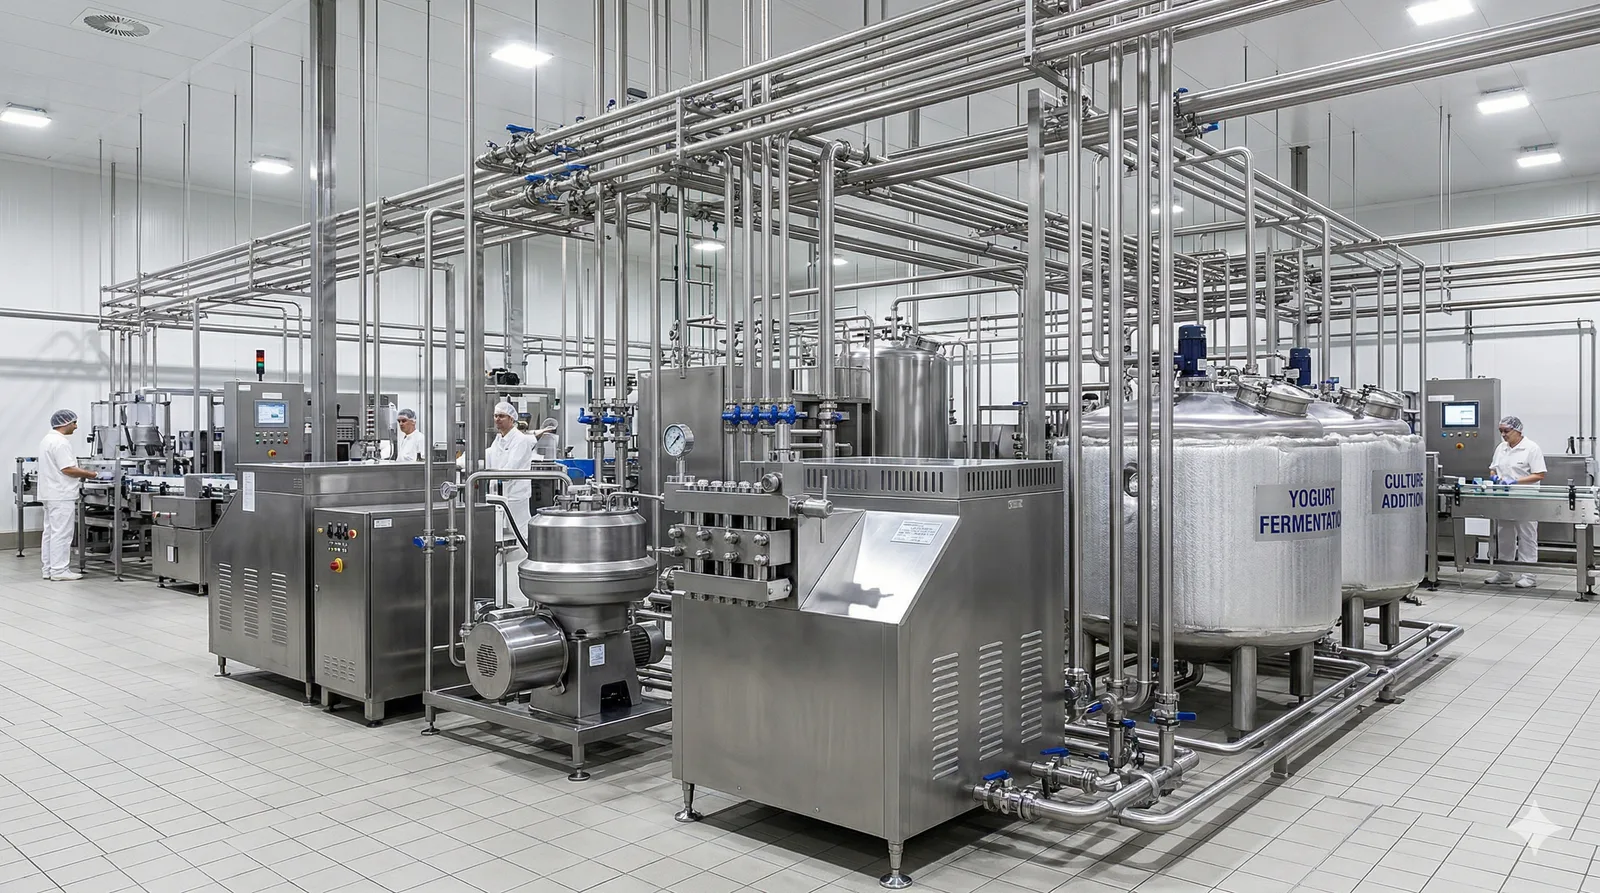
La homogeneización de la leche es uno de los procesos más comunes de la industria láctea, pero sus efectos en la elaboración de queso y yogur se malinterpretan a menudo. Para quien elabora queso, la leche homogeneizada da cuajadas más débiles y rendimientos más bajos. Para quien elabora yogur, mejora la textura y el cuerpo. Entender estos efectos opuestos es fundamental para tomar decisiones informadas sobre el abastecimiento de leche.
Esta guía explica la ciencia de la homogeneización de la leche, sus consecuencias prácticas en la producción láctea y cómo ajustar el proceso según la leche que se utilice.
¿Qué es la homogeneización de la leche?
La homogeneización es un proceso mecánico que reduce el tamaño de los glóbulos de grasa de la leche. La leche cruda contiene glóbulos de grasa de 2 a 10 micrómetros de diámetro. Durante la homogeneización, la leche se hace pasar por ranuras estrechas a alta presión, normalmente de 15 a 20 MPa (2000–3000 psi), lo que reduce esos glóbulos a 0.1 a 1 micrómetro.
Su objetivo principal es evitar que se separe la crema (nata). En la leche sin homogeneizar, los glóbulos de grasa grandes suben a la superficie y forman una capa de crema. Tras la homogeneización, los glóbulos más pequeños se mantienen dispersos de manera uniforme en la leche, lo que le da un aspecto y una textura homogéneos.
Sin embargo, la homogeneización hace algo más que reducir el tamaño de los glóbulos de grasa. Cuando los glóbulos se rompen en partículas más pequeñas, su superficie total aumenta de forma drástica. La membrana original del glóbulo de grasa no alcanza a cubrir esa superficie ampliada. Para compensarlo, las caseínas del suero lácteo circundante se adsorben en las nuevas superficies de los glóbulos y forman una membrana de reemplazo.
Esta redistribución de las proteínas es lo que provoca los distintos efectos en la elaboración de queso y de yogur.
Por qué la leche homogeneizada es un problema para el queso
La elaboración de queso depende de que las caseínas formen un gel fuerte y cohesivo al añadir el cuajo. En la leche sin homogeneizar, las micelas de caseína están libres en el suero lácteo para participar en la formación del gel. La cuajada resultante es firme, elástica y se corta limpiamente.
En la leche homogeneizada, una parte importante de la caseína queda retenida en la superficie de los pequeños glóbulos de grasa. Estos glóbulos recubiertos de proteína quedan incrustados en la red del gel, pero actúan como puntos débiles de la estructura en lugar de reforzarla. El resultado es una cuajada más blanda y frágil, que retiene más humedad y es más difícil de manejar.
Problemas concretos para el quesero
Usar leche homogeneizada para elaborar queso trae varias consecuencias prácticas. La firmeza de la cuajada disminuye de forma notable. El gel se forma más despacio y nunca alcanza la misma fuerza que la cuajada de leche sin homogeneizar. Al cortar la cuajada hay que tener más cuidado para no romperla en finos, que se pierden con el suero.
La sinéresis, es decir, la expulsión del suero de la cuajada, se ve perjudicada. Las cuajadas de leche homogeneizada retienen más humedad, lo que afecta tanto a los cálculos de rendimiento como a la textura final del queso. El queso terminado puede tener una pasta más blanda, a veces pastosa, en lugar de la textura firme y limpia que se espera en variedades como el cheddar o el Gouda.
También empeora la recuperación de la grasa. Los pequeños glóbulos de grasa recubiertos de proteína tienen más probabilidades de atravesar la matriz de la cuajada y salir con el suero. Esto reduce la retención total de grasa y puede aumentar la turbidez del suero.
Cómo compensar cuando solo hay leche homogeneizada
Si la leche disponible está pasteurizada y homogeneizada, como es habitual cuando se compra a plantas lácteas comerciales, varios ajustes pueden ayudar.
Añadir cloruro de calcio (CaCl₂) en una dosis del 0.02 % al 0.04 % del peso de la leche ayuda a recuperar la firmeza de la cuajada. Los iones de calcio refuerzan la red del gel de caseína y compensan en parte la alteración causada por la homogeneización.
Aumentar la dosis de cuajo en un 10–15 % puede mejorar la velocidad de coagulación y la fuerza del gel. Sin embargo, un exceso de cuajo puede dar amargor durante la maduración, así que conviene hacer pruebas antes de introducir cambios grandes.
Prolongar el tiempo de coagulación antes del corte da al gel más tiempo para desarrollarse. Pueden hacer falta 5–10 minutos adicionales respecto a la leche sin homogeneizar.
Por último, conviene cortar y remover con más suavidad. La cuajada más débil de la leche homogeneizada es más sensible al daño mecánico. Lo indicado es cortar granos más grandes y remover más despacio al principio de la cocción.
Por qué la homogeneización favorece la elaboración de yogur
Las mismas interacciones entre proteína y grasa que perjudican la elaboración de queso mejoran la calidad del yogur. El yogur es un gel coagulado por acidez, y los glóbulos de grasa modificados por la homogeneización refuerzan la estructura del gel en lugar de debilitarla.
Mejor textura y cuerpo
En la leche homogeneizada, los glóbulos de grasa recubiertos de caseína participan activamente en la red del gel ácido. Funcionan como puntos de unión adicionales y crean un yogur más denso, liso y viscoso. El resultado es el cuerpo espeso y cremoso que esperan los consumidores, sobre todo en el yogur firme y en el yogur griego.
La leche sin homogeneizar da un yogur de consistencia más líquida y más propenso a la separación del suero (sinéresis). Por eso, casi todos los fabricantes comerciales de yogur parten de leche homogeneizada.
Menos sinéresis
La separación del suero en la superficie del yogur es un defecto de calidad frecuente que a los consumidores les resulta poco atractivo. La homogeneización reduce de forma importante la sinéresis, porque crea una red de gel más cerrada con mejor capacidad de retención de agua. Esto alarga la vida útil y reduce la necesidad de estabilizantes o espesantes.
Mejor sensación en boca
La distribución uniforme de glóbulos de grasa más pequeños da una sensación en boca más suave. Los consumidores perciben el yogur de leche homogeneizada como más cremoso, incluso con el mismo contenido de grasa que un yogur de leche sin homogeneizar. Esta mejora de la percepción es especialmente valiosa en los yogures reducidos en grasa, en los que la sensación en boca puede resentirse.
La presión de homogeneización y sus efectos
No toda homogeneización es igual. La presión aplicada durante el proceso determina el tamaño final de los glóbulos de grasa y, con ello, el grado de adsorción de proteínas sobre la superficie de la grasa.
La homogeneización láctea estándar trabaja a 15–20 MPa. Es suficiente para evitar la separación de la crema y afecta poco a los procesos posteriores. Es la referencia de la mayor parte de la leche comercial.
Las presiones más altas (25–40 MPa) producen glóbulos de grasa aún más pequeños y una mayor adsorción de proteínas. Esto mejora todavía más la textura del yogur, pero complica aún más la elaboración de queso. Algunos fabricantes de yogures de especialidad usan presiones más altas para lograr texturas muy espesas sin fortificar con proteína adicional.
La homogeneización a ultra alta presión (100–300 MPa) es una tecnología emergente que, además de reducir el tamaño de los glóbulos de grasa, desnaturaliza parcialmente las proteínas del suero. Las investigaciones muestran que puede dar un yogur con mayor firmeza y una capacidad de retención de agua comparable a la de una leche fortificada con leche descremada en polvo. Sin embargo, esta tecnología todavía no está muy disponible a escala comercial.
Decisiones prácticas para los productores lácteos
La decisión sobre la homogeneización depende de lo que se produce y del origen de la leche.
Para elaborar queso, siempre es preferible la leche sin homogeneizar. Si la leche se compra directamente en las fincas, conviene pedir leche entera sin homogeneizar, con su capa de crema. Si no queda más remedio que usar leche homogeneizada, hay que aplicar las técnicas de compensación descritas arriba y registrar los ajustes de cada lote.
Para elaborar yogur, la leche homogeneizada es la norma y debería ser la opción por defecto. La mejor textura, la menor sinéresis y la mejor sensación en boca justifican el proceso. Quien produzca queso y yogur puede plantearse abastecerse de dos leches distintas, cada una optimizada para su producto.
Registrar si la leche que llega está homogeneizada, junto con los demás parámetros de recepción (contenido de grasa, contenido de proteína, recuento de células somáticas, temperatura), da los datos necesarios para ajustar el proceso de producción en consecuencia.
Conclusión
La homogeneización de la leche no es buena ni mala en sí misma: sus efectos dependen por completo de lo que se elabore. En el queso, debilita la estructura de la cuajada y reduce el rendimiento. En el yogur, mejora la textura, el cuerpo y la estabilidad durante la vida útil. Entender esta diferencia permite a los productores lácteos tomar mejores decisiones sobre el abastecimiento de leche y los parámetros del proceso.
Tanto si se ajusta el cloruro de calcio para compensar la leche homogeneizada en el queso como si se optimiza la presión de homogeneización para lograr un yogur más espeso, registrar los insumos y los resultados es la clave de la constancia.
Recibe nuevas guías por correo
Un correo breve cuando publiquemos algo nuevo. Sin spam.