Microfiltración y ultrafiltración: la revolución en la concentración de proteínas para queso y yogur
Actualizado 16 min de lectura
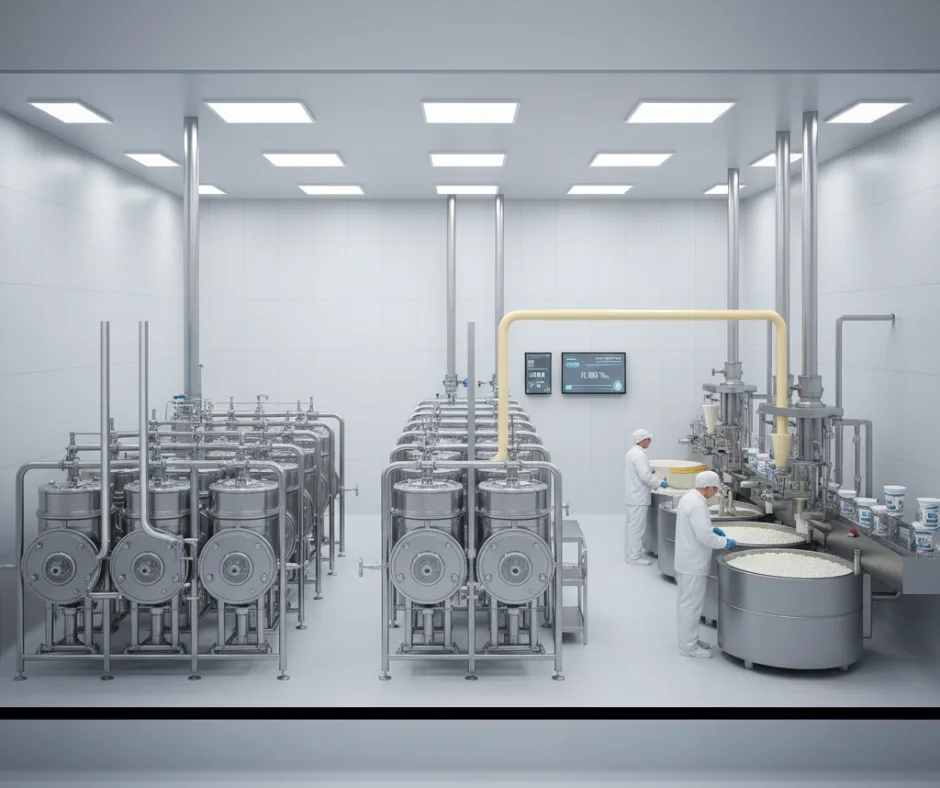
La industria láctea está en el cruce entre tradición e innovación: técnicas queseras centenarias se combinan hoy con tecnologías de filtración por membranas de última generación. La microfiltración (MF) y la ultrafiltración (UF) se han convertido en procesos decisivos que están cambiando de raíz la forma en que productores artesanales y fabricantes industriales abordan la concentración de proteínas en la elaboración de queso y yogur.
Estas tecnologías de membranas dan a los profesionales lácteos un control sin precedentes sobre la composición de la leche, lo que permite una calidad de producto constante, mejores perfiles nutricionales y una operación más eficiente. Tanto si se elabora queso artesanal en lotes pequeños como si se gestiona una producción de yogur a gran escala, entender estos métodos de filtración abre nuevas posibilidades para la operación láctea.
Qué es la filtración por membranas: los fundamentos de la MF y la UF
Las tecnologías de filtración por membranas separan los componentes de la leche según su tamaño molecular mediante membranas semipermeables. Se pueden imaginar como tamices muy sofisticados que dejan pasar ciertas moléculas y retienen otras, sin daño térmico ni aditivos químicos.
La microfiltración (MF) usa membranas con tamaños de poro de 0.1 a 10 micrómetros. Esta tecnología destaca en la eliminación de bacterias, esporas y glóbulos de grasa, y deja pasar las proteínas, la lactosa y los minerales. La MF se ha vuelto especialmente valiosa para producir leche con baja carga bacteriana destinada a quesería y para alargar la vida útil sin pasteurización tradicional.
La ultrafiltración (UF) emplea poros más pequeños, normalmente de 0.001 a 0.1 micrómetros, que retienen las proteínas y la grasa y dejan pasar el agua, la lactosa y los minerales. Esta capacidad de concentración hace que la UF sea especialmente útil para estandarizar el contenido de proteína de la leche y crear bases ricas en proteína para queso y yogur.
La diferencia clave está en su selectividad. Mientras que la MF se dirige sobre todo a los microorganismos y las partículas en suspensión, la UF se centra en concentrar macromoléculas como las proteínas y las grasas. Ambas tecnologías trabajan a presiones moderadas que conservan las propiedades funcionales de las proteínas de la leche, a diferencia de los métodos tradicionales de concentración térmica.
Cómo transforma la concentración de proteínas la elaboración de queso
La ultrafiltración ha revolucionado la fabricación de queso porque permite concentrar las proteínas de la leche antes de la fermentación, lo que cambia de fondo la economía y la calidad de la quesería. En la elaboración tradicional se pierde mucha proteína con el desuerado, mientras que la retención por UF conserva esas proteínas valiosas en el producto final.
Mayor rendimiento quesero: al concentrar las proteínas de la leche por UF antes de añadir los fermentos y el cuajo, los queseros logran rendimientos un 10-20% más altos que con los métodos tradicionales. Esta retención de proteína se traduce directamente en más queso con el mismo volumen de leche, lo que mejora mucho la rentabilidad sin sacrificar calidad.
Estandarización y uniformidad: uno de los mayores retos de la quesería es lidiar con las variaciones estacionales de la composición de la leche. La UF permite ajustar con precisión la relación proteína/grasa, lo que garantiza una textura, un desarrollo del sabor y una composición constantes, sean cuales sean las fluctuaciones estacionales de la leche cruda.
Mejor textura y funcionalidad: las proteínas del suero retenidas en el queso de UF mejoran la retención de humedad, dan una textura más cremosa y mejores propiedades de fundido. Estas características son especialmente valiosas en quesos frescos como la ricota, el queso fresco y el queso crema, donde la concentración por UF logra una untabilidad y una sensación en boca superiores.
Menor tiempo de producción: preconcentrar la leche por UF reduce mucho el tiempo de coagulación y de sinéresis que exige la quesería tradicional. Las queserías pequeñas pueden aumentar su producción sin invertir en más capacidad de tinas, y las grandes logran ahorros de energía importantes al acortar los tiempos de proceso.
Microfiltración para una calidad superior: la MF permite producir una leche ultralimpia al eliminar más del 99.9% de las bacterias sin dañar térmicamente las proteínas. Esta leche microfiltrada es una base ideal para variedades de queso de alta gama que requieren maduraciones largas, en las que una carga bacteriana inicial baja evita defectos y sabores extraños durante la maduración.
La revolución en la fabricación de yogur
La industria del yogur ha adoptado las tecnologías de filtración por membranas para responder a la demanda de productos ricos en proteína y de formulaciones de etiqueta limpia. La enorme popularidad del yogur griego demostró el apetito del mercado por los lácteos concentrados en proteína, y la UF se ha convertido en el método de producción estándar.
Producción de yogur griego: el yogur griego tradicional exige colar el yogur fermentado para retirar el suero, lo que plantea grandes problemas de eliminación de suero y niveles de proteína poco uniformes. La leche concentrada por UF elimina el colado posterior a la fermentación y produce un yogur tipo griego con un contenido de proteína preciso (normalmente 15-20 gramos por porción) y sin suero de desecho.
Enriquecimiento proteico rentable: en lugar de añadir costosos aislados o concentrados de proteína, los fabricantes de yogur usan la UF para concentrar las proteínas nativas de la leche antes de la fermentación. Así se aporta proteína láctea auténtica y se mantiene una lista de ingredientes limpia que valoran los consumidores preocupados por la salud.
Mejor textura sin estabilizantes: la concentración por UF mejora de forma natural la viscosidad y el cuerpo del yogur gracias al mayor contenido de proteína. Muchos fabricantes han logrado reducir o eliminar estabilizantes añadidos como el almidón modificado o la gelatina, con productos que atraen a los consumidores que buscan listas de ingredientes mínimas.
Mejor control de la fermentación: la preconcentración por UF crea un sustrato rico en proteína con mayor capacidad tampón durante la fermentación. El resultado es un control del pH más constante, una fermentación más corta y más flexibilidad en la programación de la producción.
Productos con menos lactosa: combinar la UF con técnicas de separación específicas para la lactosa permite producir yogures con menos lactosa sin tratamiento enzimático. El permeado puede procesarse después para recuperar la lactosa y aprovecharla en otras aplicaciones, lo que mejora la sostenibilidad global de la operación.
Aspectos técnicos de la implementación
Integrar con éxito la filtración por membranas en una operación láctea exige atender a varios factores técnicos que afectan tanto a la calidad del producto como a la eficiencia operativa.
Selección y mantenimiento de las membranas: cada aplicación en queso y yogur requiere materiales de membrana y tamaños de poro específicos. Las membranas cerámicas ofrecen mayor durabilidad y resistencia química en aplicaciones con mucho ensuciamiento, mientras que las membranas poliméricas son una solución económica para operaciones estándar. Los protocolos de limpieza regulares con ciclos alcalinos y ácidos son esenciales para mantener el flujo y evitar un ensuciamiento irreversible.
Factores de concentración: el factor de concentración (FC) determina cuánto se enriquece la proteína. En queso, los valores de FC suelen ir de 2:1 a 5:1, es decir, el volumen se reduce a la mitad o a la quinta parte del original. En la producción de yogur griego se usa a menudo un FC de 2:1 a 3:1. Concentrar en exceso puede causar dificultades de proceso y defectos de textura, así que hay que determinar el FC óptimo para cada producto.
Control de la temperatura: la mayoría de las filtraciones por membranas trabajan a temperaturas de 45-55°C (113-131°F) para equilibrar el flujo con el riesgo de crecimiento microbiano. La temperatura influye tanto en el rendimiento de la membrana como en la funcionalidad de las proteínas. Las temperaturas más frías reducen el flujo pero conservan mejor la estructura proteica, mientras que las más cálidas aumentan la producción pero pueden afectar a los componentes sensibles al calor.
Opciones de diafiltración: esta técnica avanzada consiste en añadir agua durante la UF para arrastrar la lactosa y los minerales y retener las proteínas. La diafiltración es especialmente útil para producir bases queseras ricas en proteína y bajas en lactosa, o para crear productos nutricionales especiales con perfiles minerales modificados.
Gestión del permeado: la corriente líquida que atraviesa las membranas contiene lactosa, minerales y algo de proteína de valor. Las operaciones lácteas más avanzadas sacan provecho del permeado produciendo permeado de suero en polvo, concentrados de lactosa o sustratos de fermentación, en lugar de tratarlo como un residuo.
Beneficios económicos y de sostenibilidad
La adopción de tecnologías de filtración por membranas aporta ventajas económicas convincentes y, a la vez, responde a preocupaciones de sostenibilidad cada vez más importantes para las industrias lácteas y para los consumidores.
Retorno de la inversión: aunque la inversión inicial en sistemas de MF y UF es considerable (normalmente entre $200,000 y $2 millones según la capacidad), la mejora del rendimiento quesero y el ahorro en ingredientes suelen dar periodos de recuperación de 2-4 años. En la producción de yogur, eliminar el colado posterior a la fermentación reduce los costos de mano de obra y de manejo del suero.
Eficiencia en agua y energía: frente a los métodos tradicionales de evaporación térmica para concentrar leche, la filtración por membranas consume mucha menos energía porque trabaja a temperaturas moderadas. Los sistemas modernos con ciclos de limpieza optimizados también reducen el consumo de agua, un factor crítico en regiones con escasez de agua.
Menos desperdicio: al capturar proteínas que de otro modo se perderían con el desuerado, la UF convierte un posible residuo en producto valioso. Esta retención de proteína reduce directamente el impacto ambiental y aumenta el valor económico que se obtiene de cada litro de leche.
Menor huella de carbono: la combinación de un menor consumo de energía, menos necesidad de transporte para los productos concentrados y un mejor rendimiento contribuye a una huella de carbono más baja por kilogramo de queso o yogur terminado.
Ventajas regulatorias y de etiqueta limpia: la filtración por membranas concentra la proteína y reduce las bacterias sin aditivos químicos ni tratamientos térmicos intensos. Esto permite declaraciones como “totalmente natural” o “etiqueta limpia”, que alcanzan precios superiores en el mercado actual.
Calidad y buenas prácticas
Implementar con éxito la filtración por membranas exige entender cómo afectan estas tecnologías a las características del producto final y mantener protocolos estrictos de control de calidad.
Equilibrio mineral: la ultrafiltración retiene el calcio y el fósforo junto con las proteínas, lo que eleva el contenido mineral de los productos concentrados. Esto influye en la textura del queso, la acidez del yogur y el desarrollo del sabor. Ajustar el factor de concentración o recurrir a la diafiltración permite modificar los niveles de minerales cuando hace falta.
Desarrollo del sabor: las proteínas del suero retenidas en el queso de UF aportan precursores de sabor distintos de los del queso tradicional. Algunas variedades clásicas se benefician de este cambio, pero otras pueden necesitar ajustes de proceso para lograr un perfil de sabor auténtico. La elección del cultivo iniciador se vuelve todavía más crítica cuando se trabaja con sustratos enriquecidos en proteína.
Calidad microbiológica: aunque la MF reduce eficazmente la carga bacteriana, no esteriliza la leche. Siguen siendo esenciales una pasteurización adecuada antes de la filtración y un buen manejo después de ella. Los análisis microbiológicos regulares de la leche de alimentación y de los productos filtrados garantizan que se mantienen los estándares de inocuidad y calidad.
Evaluación sensorial: conviene que paneles sensoriales periódicos comparen los productos elaborados con leche filtrada con las referencias tradicionales. La concentración por UF puede afectar a atributos como el amargor, la astringencia y la sensación en boca. Entender estos cambios permite ajustar la formulación para lograr el perfil sensorial deseado.
Calibración de los equipos: los sistemas de membranas requieren pruebas de flujo regulares, vigilancia de la presión y validación de la limpieza para asegurar un desempeño constante. Fijar indicadores clave de desempeño (KPI) para la presión transmembrana, el flujo de permeado y los factores de concentración ayuda a detectar necesidades de mantenimiento antes de que afecten a la calidad del producto.
Tendencias e innovaciones futuras
La evolución de las tecnologías de filtración por membranas sigue acelerándose, impulsada por la demanda de lácteos de alta gama y por la necesidad de la industria de procesos sostenibles.
Fraccionamiento selectivo: los sistemas de membranas de nueva generación pueden aislar fracciones proteicas concretas como la lactoferrina, las inmunoglobulinas y la alfa-lactoalbúmina. Estas proteínas de alto valor alcanzan precios elevados en aplicaciones nutricionales y de alimentos funcionales, y abren nuevas fuentes de ingresos para las industrias lácteas.
Sistemas de proceso híbridos: combinar varias tecnologías de membranas en configuraciones secuenciales da un control sin precedentes sobre la composición del producto final. Por ejemplo, MF seguida de UF y luego de nanofiltración permite fraccionar por completo la leche en corrientes separadas de proteína, lactosa y minerales.
Control automático del proceso: se están integrando sensores avanzados e inteligencia artificial en los sistemas de membranas para ajustar automáticamente los parámetros de operación según datos de composición de la leche en tiempo real. Esta automatización asegura una calidad constante y reduce al mínimo la intervención del operario y el error humano.
Materiales de membrana sostenibles: la investigación en materiales de membrana de origen biológico y reciclables responde a la preocupación ambiental por la eliminación de las membranas usadas. Los nuevos materiales compuestos cerámicos prometen una vida útil más larga y mejor resistencia al ensuciamiento, lo que mejora aún más la sostenibilidad de estas tecnologías.
Sistemas a pequeña escala: históricamente, la filtración por membranas requería operaciones grandes para justificar la inversión. Sin embargo, los nuevos sistemas modulares compactos están poniendo la UF y la MF al alcance de los productores artesanales y de las pequeñas queserías, y democratizan el acceso a estas potentes tecnologías.
Cómo dar el paso: guía práctica de implementación
Para los productores lácteos que evalúan la filtración por membranas, un enfoque sistemático de evaluación e implementación aumenta las probabilidades de éxito y reduce las alteraciones en la operación existente.
Evaluación de necesidades: empezar por definir con claridad los objetivos: mejorar el rendimiento, elevar la calidad del producto, cumplir requisitos de etiqueta limpia o reducir residuos. Cada configuración de membranas destaca en objetivos distintos, así que tener claras las prioridades es esencial.
Pruebas piloto: antes de comprometerse con una instalación a escala completa, hacer ensayos piloto con servicios de procesamiento por contrato o demostraciones de equipos. Así se puede probar la leche propia con distintos tipos de membrana y parámetros de operación y optimizar el desempeño antes de invertir.
Capacitación del personal: operar membranas con éxito requiere personal capacitado que entienda los principios de la tecnología y sepa resolver los problemas habituales. Conviene invertir en una capacitación completa por parte de los proveedores de equipos y considerar enviar al personal clave a talleres o cursos cortos especializados.
Planificación de la infraestructura: los sistemas de membranas requieren servicios específicos: suficiente agua para la limpieza, drenaje adecuado para las corrientes de rechazo y un suministro eléctrico compatible. Evaluar pronto los requisitos de la planta evita sorpresas costosas durante la instalación.
Cumplimiento normativo: asegurarse de que los procesos de membranas previstos cumplen la normativa láctea y los requisitos de inocuidad alimentaria aplicables. En muchas jurisdicciones, instalar filtración por membranas puede exigir una notificación o aprobación de la autoridad, sobre todo cuando se usa para reducir bacterias.
Estrategia de integración: pensar en cómo encaja la filtración por membranas en el flujo de producción general. ¿Se procesará por lotes o en continuo? ¿Cómo se manejarán los volúmenes de temporada alta? ¿Dónde se almacenará la leche concentrada? Responder pronto a estas preguntas evita cuellos de botella.
Conclusión: el futuro del procesamiento lácteo
La microfiltración y la ultrafiltración son más que innovaciones de proceso: representan un cambio de fondo en la forma de entender la fabricación de lácteos. Al permitir un control preciso de la composición de la leche, estas tecnologías de membranas permiten a los productores de queso y yogur crear productos que antes eran imposibles o poco prácticos.
Los beneficios abarcan varias dimensiones: un mejor rendimiento aumenta la rentabilidad, una estandarización constante de la proteína asegura la calidad y la producción de etiqueta limpia responde a lo que espera el consumidor. Al mismo tiempo, menos residuos y un menor consumo de energía atienden los imperativos de sostenibilidad de la industria láctea mundial.
Para los profesionales lácteos con visión de futuro, la pregunta ya no es si adoptar la filtración por membranas, sino cómo implementarla de la forma más eficaz en su operación concreta. Tanto para el quesero artesanal que busca más uniformidad como para el fabricante de yogur que desarrolla el próximo éxito alto en proteína, la MF y la UF ofrecen herramientas potentes para alcanzar sus objetivos.
A medida que la tecnología de membranas evoluciona con mejores materiales, controles más inteligentes y equipos más accesibles, las ventajas competitivas de adoptarla pronto no harán más que crecer. Las industrias lácteas que adoptan hoy estas innovaciones se están posicionando como los líderes del sector del mañana.
La revolución en la concentración de proteínas ya está aquí. Las herramientas están probadas. Los beneficios son claros. Ahora es el momento de explorar cómo la microfiltración y la ultrafiltración pueden transformar la producción de queso y yogur.
Referencias
- Maubois, J. L., & Ollivier, G. (1997). Extraction of milk proteins. In Food Proteins and Their Applications (pp. 579-595). Marcel Dekker, Inc. [Obra de referencia sobre los principios y aplicaciones de la filtración por membranas en la extracción de proteínas lácteas, que sentó la base científica de los procesos modernos de UF y MF.]
- Saboya, L. V., & Maubois, J. L. (2000). Current developments of microfiltration technology in the dairy industry. Le Lait, 80(6), 541-553. doi:10.1051/lait:2000144 [Revisión completa de las aplicaciones industriales de la microfiltración en el procesamiento lácteo, incluidas la eliminación de bacterias y el fraccionamiento de la leche.]
- Brans, G., Schroën, C. G. P. H., van der Sman, R. G. M., & Boom, R. M. (2004). Membrane fractionation of milk: state of the art and challenges. Journal of Membrane Science, 243(1-2), 263-272. doi:10.1016/j.memsci.2004.06.029 [Artículo de investigación que analiza los retos técnicos y las soluciones en el fraccionamiento de los componentes de la leche por membranas, con ideas sobre estrategias de optimización.]
- Guinee, T. P., & O’Callaghan, D. J. (2013). Effect of increasing the protein-to-fat ratio and reducing fat content on the chemical and physical properties of processed cheese product. Journal of Dairy Science, 96(11), 6830-6839. doi:10.3168/jds.2013-6685 [Estudio que muestra cómo la estandarización de la proteína que permite la ultrafiltración influye en los parámetros de calidad del queso, de aplicación directa en la fabricación práctica de queso.]
Recibe nuevas guías por correo
Un correo breve cuando publiquemos algo nuevo. Sin spam.
Guías relacionadas
Sensores IoT en la producción láctea: monitoreo en tiempo real del pH, la temperatura y la humedad para queso y yogur
Leer más →