Estandarización de la leche para yogur: guía completa para profesionales lácteos
14 min de lectura
La estandarización de la leche para yogur es la base para elaborar productos lácteos fermentados constantes y de alta calidad. A diferencia de la fabricación de queso, donde manda la relación caseína/grasa, la elaboración de yogur exige cuidar tanto el contenido de grasa como los sólidos no grasos (SNG), y el enriquecimiento con proteína es clave para lograr la textura deseada y evitar la sinéresis. Esta guía completa repasa la ciencia, los métodos y las buenas prácticas que todo profesional lácteo necesita dominar para producir yogur con éxito.
Tanto si elaboras yogur firme, yogur batido, yogur estilo griego o yogur bebible, saber estandarizar bien la base de leche influye directamente en el comportamiento de la fermentación, la textura final, el perfil nutricional y la aceptación de tus productos por parte del consumidor.
Por qué importa la estandarización de la leche en la elaboración de yogur
La composición de la leche cruda varía mucho según la raza de la vaca, la etapa de lactancia, los cambios de estación y la calidad del alimento. La leche de vaca suele contener entre 3,2 % y 4,2 % de grasa en peso, mientras que los SNG oscilan entre 8,5 % y 9,5 %. Sin una estandarización adecuada, estas variaciones darían productos irregulares, con textura, viscosidad y sabor impredecibles de un lote a otro.
La estandarización cumple varias funciones críticas en la producción de yogur. Primero, asegura la uniformidad entre lotes, de modo que el consumidor encuentre siempre las mismas características en el producto. Segundo, permite cumplir las normas oficiales, ya que muchas jurisdicciones exigen niveles mínimos específicos de grasa y de sólidos lácteos. Tercero, una buena estandarización optimiza la fermentación, porque tanto la grasa como los SNG influyen directamente en el comportamiento de los cultivos iniciadores durante la acidificación.
La relación entre la composición de la leche y la fermentación es especialmente importante. Un contenido de SNG más alto alarga la fermentación, porque la mayor capacidad tampón que aportan las proteínas y los minerales obliga a producir más ácido láctico para llegar al pH objetivo. Entender esta interacción permite ajustar los procesos para lograr la mejor eficiencia y calidad del producto.
Los componentes clave: grasa, SNG y sólidos totales
Antes de entrar en los métodos de estandarización, conviene entender qué componentes se ajustan y qué papel cumple cada uno en la calidad del yogur.
El contenido de grasa del yogur va desde 0,1 % en las variedades sin grasa hasta 10 % en los productos enteros premium. La grasa aporta mucho a la sensación en boca, la cremosidad y la liberación del sabor. Al aumentar la grasa, el yogur terminado gana consistencia y viscosidad. La grasa también afecta la velocidad máxima de descenso del pH durante la fermentación e influye en la fase de latencia del pH al inicio de la acidificación.
Los sólidos no grasos incluyen las proteínas (sobre todo caseína y proteínas del suero), la lactosa y los minerales. El contenido de SNG de la leche suele estar entre 8,5 % y 9,5 %, mientras que el yogur terminado contiene entre 9 % y 16 % de SNG según el tipo de producto. Más SNG da un yogur más viscoso y firme, por lo que este parámetro es decisivo para conseguir la textura buscada.
Los sólidos totales son la suma de la grasa y los SNG. Para el yogur batido, los sólidos totales suelen elevarse a aproximadamente 14-16 %, de los cuales 1-5 % es grasa y 11-14 % son SNG. El yogur griego y otros productos concentrados pueden tener sólidos totales aún más altos, porque el desuerado elimina suero.
Métodos de estandarización de la grasa para yogur
La estandarización de la grasa en la producción de yogur sigue las mismas técnicas que en la fabricación de queso, pero con composiciones objetivo distintas según las especificaciones del producto final.
Para alcanzar el nivel de grasa deseado, los productores recurren a varios enfoques. El método más común es la separación centrífuga: la leche cruda pasa por una desnatadora que la divide en crema (nata) y leche descremada (desnatada). Se analiza el contenido de grasa de ambas fracciones y se vuelven a mezclar en proporciones calculadas para llegar al porcentaje de grasa objetivo.
En el yogur sin grasa, el contenido de grasa debe bajar a menos de 0,5 % (técnicamente menos de 0,29 % para cumplir la norma de la FDA de menos de 0,5 g por porción de 170 g). El yogur bajo en grasa suele contener 0,5-2 % de grasa, y el yogur entero, 3,25 % o más. Los yogures premium y de especialidad pueden superar el 5 % de grasa para ganar riqueza y untuosidad.
El método del cuadrado de Pearson funciona bien para estandarizar la grasa. Si tienes leche entera con 4,0 % de grasa y leche descremada con 0,1 %, y necesitas leche estandarizada al 2,0 %, el cálculo es así: se resta en diagonal pasando por el centro y se obtiene que hay que combinar 1,9 partes de leche entera con 2,0 partes de leche descremada. Para 1000 kg de leche estandarizada, eso equivale a unos 487 kg de leche entera y 513 kg de leche descremada.
Técnicas de enriquecimiento con SNG y proteína
Si la estandarización de la grasa resuelve una dimensión de la composición de la leche, lograr la textura óptima del yogur exige atender el contenido de SNG, en especial la fracción proteica. El mínimo de sólidos lácteos no grasos que exigen las normas de muchos países va de 8,2 % a 8,6 %, pero los yogures comerciales suelen contener 14-15 % de sólidos lácteos totales para obtener la mejor textura.
Hay varios métodos para aumentar los SNG de la base de leche para yogur. El enfoque tradicional consiste en añadir leche en polvo descremada (LPD) en dosis de 1-6 %; en general, 3-4 % es adecuado para mejorar la textura sin dejar sabor a polvo. El enriquecimiento con LPD aumenta la viscosidad y la firmeza del gel sin alterar mucho el perfil de pH durante la fermentación.
Además de la LPD, otros ingredientes de enriquecimiento son los concentrados de proteína de suero (WPC), los concentrados de proteína láctea (MPC), los aislados de proteína láctea (MPI), la caseína micelar (MC) y el caseinato de sodio. Cada ingrediente modifica las propiedades del yogur de forma distinta. Las investigaciones muestran que el tipo de proteína láctea utilizada influye mucho en las propiedades físicas: el caseinato de sodio suele dar los valores más altos de firmeza del gel y de esfuerzo de fluencia a pH 4,6.
Otra forma de aumentar los SNG es la evaporación, en la que se elimina al vacío el 10-20 % del agua de la leche antes de fermentar. Este método de concentración evita añadir ingredientes secos, pero requiere equipos especializados. Las técnicas de filtración por membranas, como la ultrafiltración y la ósmosis inversa, también concentran las proteínas de la leche mientras eliminan agua y lactosa.
La relación entre proteína y sólidos totales en la fórmula final influye mucho en la textura. Una formulación típica puede apuntar a 4-5 % de proteína con 12,5-15,5 % de sólidos totales, aunque estos parámetros cambian según el tipo de yogur que se elabore.
Objetivos de estandarización para cada tipo de yogur
Cada variedad de yogur necesita un enfoque de estandarización propio para lograr su textura y sus propiedades características.
El yogur firme, que fermenta directamente en el envase de venta sin batirse después, suele trabajar con sólidos totales más bajos, alrededor del 12 %. El gel debe formarse intacto dentro del envase, así que la composición de la leche se ajusta para una coagulación limpia y una sinéresis mínima durante el almacenamiento.
El yogur batido, la variedad comercial más común, requiere sólidos totales más altos (14-16 %) para mantener la viscosidad después de romper el gel al envasar. La base de leche enriquecida aporta proteína suficiente para una textura lisa, que se come con cuchara y no se vuelve líquida ni aguada.
El yogur griego y otras variedades coladas parten de una base de leche para yogur estándar, pero se concentran después de la fermentación por separación mecánica o desuerado. La leche inicial puede llevar un enriquecimiento moderado, y el desuerado elimina suero hasta lograr niveles finales de proteína de 8-12 % y sólidos totales por encima del 20 %.
El yogur bebible exige lo contrario: sólidos totales más bajos (10-12 %) para conseguir una consistencia fluida. La grasa suele ser moderada (1-3 %) y se pueden añadir estabilizantes para evitar la separación de fases durante el almacenamiento.
Efecto de la estandarización en la fermentación
La estandarización de la leche influye directamente en la cinética de la fermentación y debe tenerse en cuenta al fijar los parámetros del proceso. La interacción entre el contenido de SNG y la temperatura de fermentación afecta la duración de la acidificación: con más SNG se tarda más en llegar a los valores de pH objetivo, alrededor de 4,6.
Un contenido de proteína más alto aumenta la capacidad tampón de la leche, lo que significa que los cultivos iniciadores deben producir más ácido láctico para lograr la misma bajada de pH. Esto se traduce en fermentaciones más largas, que quizá haya que prever en la programación de la producción.
La grasa actúa de otra manera. Aunque no participa directamente en la acidificación, influye en la transferencia de calor durante la pasteurización y la incubación, y afecta la estructura física del gel en formación. Los yogures con más grasa pueden mostrar fases de latencia del pH distintas al inicio de la fermentación.
La temperatura de fermentación suele estar entre 40-45 °C (104-113 °F), la óptima para los cultivos iniciadores Lactobacillus delbrueckii subsp. bulgaricus y Streptococcus thermophilus. El punto final se determina midiendo el pH: la mayoría de los yogures comerciales se fermentan hasta llegar a pH 4,6 o menos.
Normas oficiales y cumplimiento
Conocer los requisitos normativos es esencial para estandarizar bien la leche. En Estados Unidos, la norma de identidad de la FDA para el yogur (21 CFR 131.200) exige un mínimo de 3,25 % de grasa láctea y al menos 8,25 % de sólidos lácteos no grasos, con un pH de 4,6 o menos medido dentro de las 24 horas posteriores a la producción.
Si el yogur tiene menos de 3,25 % de grasa láctea, debe etiquetarse con la declaración de contenido de nutrientes correspondiente, como «reducido en grasa», «bajo en grasa» o «sin grasa». El yogur sin grasa debe contener menos de 0,5 gramos de grasa láctea por cantidad de referencia (170 g), lo que equivale a menos de 0,29 % de grasa láctea.
Las normas internacionales varían de un país a otro. La norma del Codex Alimentarius para leches fermentadas ofrece un marco que han adoptado muchos países. La reglamentación europea y las normas nacionales de países como la India fijan niveles mínimos de SNG y de grasa que pueden diferir de los requisitos de Estados Unidos.
Los productores que exportan yogur o que operan en varios mercados deben conocer y cumplir la normativa específica de cada jurisdicción donde se venden sus productos.
Equipos y análisis para una estandarización eficaz
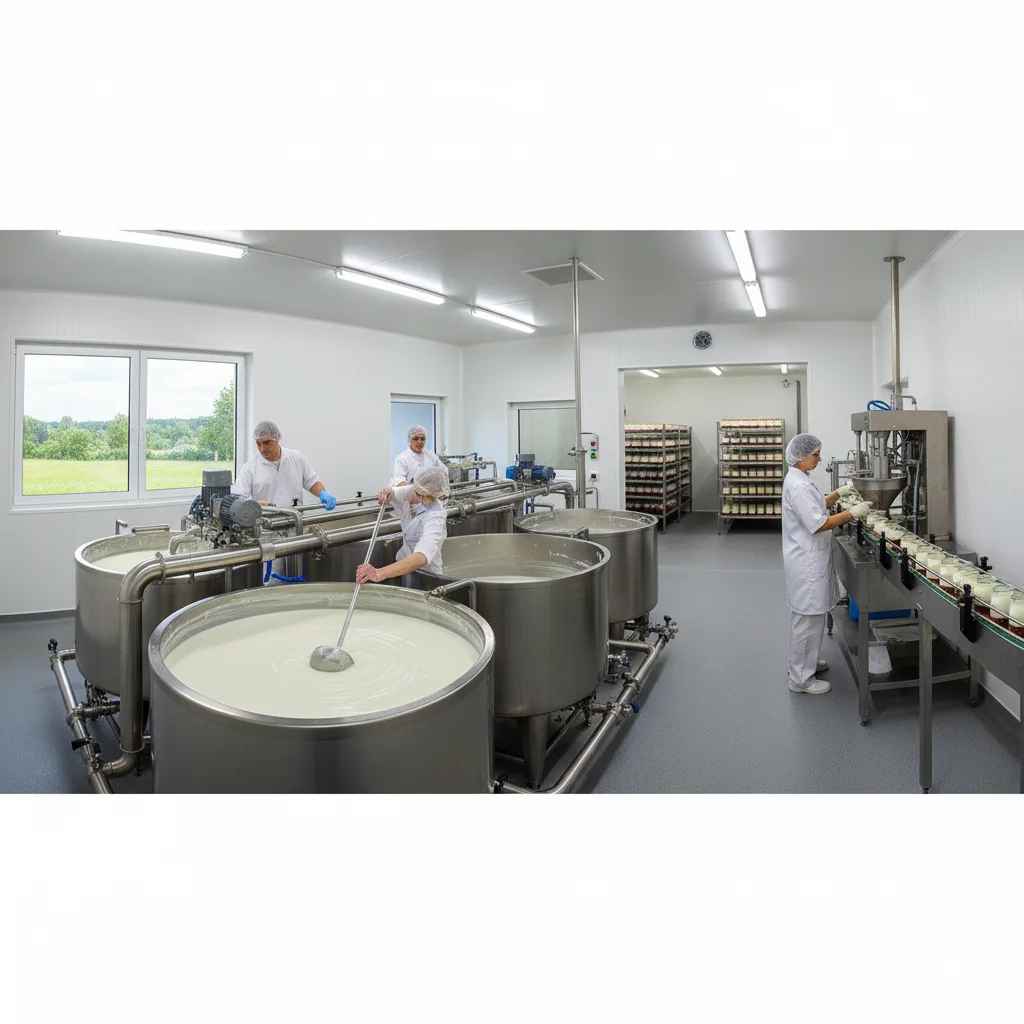
Una buena estandarización de la leche requiere los equipos adecuados y protocolos de análisis regulares. Entre los equipos esenciales están las desnatadoras centrífugas para retirar la crema y estandarizar, los tanques de mezcla con agitación para combinar los componentes y los caudalímetros en línea para dosificar con precisión.
Los equipos de análisis deben incluir analizadores de leche capaces de medir grasa, proteína, lactosa y sólidos totales. Los analizadores por infrarrojo dan resultados rápidos, aptos para el entorno de producción, mientras que los métodos químicos tradicionales (Gerber para la grasa, Kjeldahl para la proteína) sirven como métodos de referencia.
Un flujo de trabajo típico de estandarización empieza analizando la composición de la leche cruda que llega. Con esos resultados y las especificaciones objetivo del tipo de yogur que se va a elaborar, se calculan las proporciones de mezcla necesarias. Después de estandarizar, se vuelve a analizar la leche para comprobar que se alcanzó la composición objetivo antes de pasar a la pasteurización y la fermentación.
Documentar todos los parámetros de estandarización respalda el control de calidad y facilita encontrar la causa si surgen problemas en el producto. Registrar la composición de la leche cruda, los ingredientes de enriquecimiento añadidos y la composición final de la leche estandarizada crea un historial trazable de cada lote de producción.
Problemas frecuentes y soluciones
En la estandarización de la leche para yogur aparecen varios problemas habituales. La variación estacional de la composición de la leche cruda obliga a ajustar continuamente los parámetros de estandarización. La leche de primavera puede tener niveles de proteína distintos a los de la leche de otoño, lo que exige cambiar las dosis de enriquecimiento para mantener una calidad constante.
Lograr una dispersión uniforme de los polvos añadidos es otro reto. La leche en polvo descremada, el MPC y otros ingredientes secos deben hidratarse por completo y repartirse por igual en toda la base de leche. Una mezcla insuficiente deja zonas con composición distinta, lo que causa variaciones de textura en el yogur terminado.
Enriquecer en exceso con proteína puede traer problemas como sabor a polvo, firmeza excesiva y fermentaciones más largas. Empezar con niveles de enriquecimiento prudentes e ir ajustando según la evaluación del producto terminado ayuda a evitarlos.
La sinéresis (separación del suero) en el yogur terminado suele tener su origen en problemas de estandarización. Unos sólidos totales insuficientes, una relación proteína/grasa inadecuada o un tratamiento térmico insuficiente de la base de leche pueden contribuir a una sinéresis excesiva durante el almacenamiento.
Optimizar la estandarización con software de gestión de la producción
Las plantas lácteas modernas se benefician de herramientas digitales que agilizan los cálculos de estandarización y registran los parámetros de producción. Un software de gestión de la producción puede guardar las fórmulas de los distintos tipos de yogur, calcular automáticamente las proporciones de ingredientes necesarias según la composición de la leche que llega y generar registros de lote para la documentación del aseguramiento de la calidad.
Conectar los equipos de análisis de leche con el software de producción reduce los errores de captura manual de datos y agiliza el trabajo. Ver en tiempo real los parámetros de estandarización permite reaccionar rápido ante las desviaciones y apoya la mejora continua del proceso.
Seguir a lo largo del tiempo los datos históricos de composición de la leche y de estandarización revela patrones que orientan las compras y la planificación de la producción. Conocer las tendencias estacionales de la calidad de la leche permite ajustar con anticipación las estrategias de enriquecimiento.
Conclusión
La estandarización de la leche para yogur es un punto de control crítico que influye en la calidad, la uniformidad del producto y la satisfacción del consumidor. Al entender el papel de la grasa, los SNG y la proteína en la textura y la fermentación del yogur, los profesionales lácteos pueden optimizar su estandarización para cualquier variedad de yogur.
Los principios clave son: apuntar a los sólidos totales adecuados para cada tipo de yogur, elegir ingredientes de enriquecimiento que complementen los atributos deseados del producto y mantener protocolos de análisis rigurosos para verificar la exactitud de la estandarización. Prestando atención a estos fundamentos, es posible producir yogur constante y de alta calidad lote tras lote.
El éxito en la elaboración de yogur depende de tratar la estandarización como una operación de precisión y no como una aproximación. La inversión en equipos adecuados, capacitación y control del proceso se recupera con una mejor calidad del producto, menos desperdicio y consumidores más fieles.
Referencias
- Tamime, A.Y., & Robinson, R.K. (2007). Tamime and Robinson’s Yoghurt: Science and Technology (3.ª ed.). Woodhead Publishing.
- Lee, W.J., & Lucey, J.A. (2010). Formation and Physical Properties of Yogurt. Asian-Australasian Journal of Animal Sciences, 23(9), 1127-1136.
- Sodini, I., Remeuf, F., Haddad, S., & Corrieu, G. (2004). The relative effect of milk base, starter, and process on yogurt texture: a review. Critical Reviews in Food Science and Nutrition, 44(2), 113-137.
- Peng, Y., Serra, M., Horne, D.S., & Lucey, J.A. (2009). Effect of fortification with various types of milk proteins on the rheological properties and permeability of nonfat set yogurt. Journal of Food Science, 74(9), C666-C673.
- U.S. Food and Drug Administration. (2021). Milk and Cream Products and Yogurt Products; Final Rule. 21 CFR Parts 130 and 131.
- Aportela-Palacios, A., Sosa-Morales, M.E., & Vélez-Ruiz, J.F. (2005). Rheological and physicochemical behavior of fortified yogurt, with fiber and calcium. Journal of Texture Studies, 36(3), 333-349.
Recibe nuevas guías por correo
Un correo breve cuando publiquemos algo nuevo. Sin spam.